高真空结构合金:买家应该知道的
当零件必须吸收碰撞能量、承载疲劳载荷或焊接到车身时,选择 结构 压铸合金。 这些工作需要标准 A380 无法提供的延展性。 高真空铸造缩小间隙。 将空气和氢气从空腔中抽出,使低孔隙率、可热处理的合金凝固,没有内部空隙。 结果是您可以弯曲、焊接和热处理的铸件——让铝在车身结构中取代钢的性能。 本指南解释了真空下发生了哪些变化,哪些合金承载了负载,热处理对这些数字有何影响,以及该过程对您的报价增加了什么。 在发送下一个结构性 RFQ 之前阅读它。 它将帮助您提出重要的问题并跳过那些无关紧要的问题。
关键要点
- 真空辅助 切割被困的气体,这就是解锁热处理和焊接的原因。
- 结构等级低铁和高延展性——8% 到 12% 的伸长率是正常的。
- T7 Temper 的延展性和尺寸稳定性的峰值强度。
- 真空增加设备和热处理成本,并去除焊接废物和 X 射线废料。
- 购买结构铸件时,坚持使用孔隙率规格,而不仅仅是属性表。
为什么结构部件需要真空
传统的高压压铸件捕获空气。 金属以每秒 30 到 60 米的速度进入空腔,湍流将气体折叠到溪流中。 其中大部分通过通风口逃逸。 其中一些作为墙壁内的气袋留在后面。
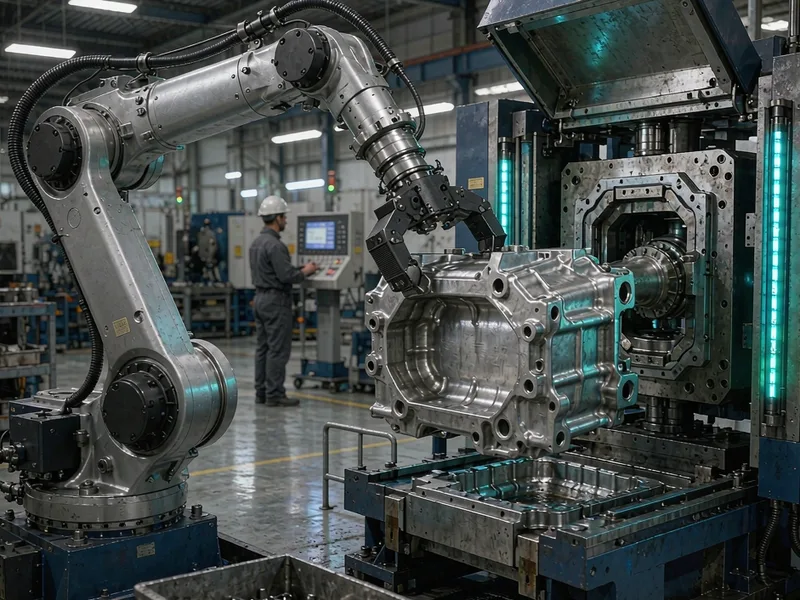
被困气体在支架中是无害的。 它在崩溃节点中是致命的。 当零件弯曲时,毛孔变成裂纹起始物。 延展性首先下降,然后疲劳寿命随之下降。 热处理使问题变得更糟,因为被困气体会膨胀并使表面起泡。
真空消除了源头的问题。 一个密封的模具和一个真空辅助阀门 阀门在射击前将腔拉低到 50 到 100 毫巴。 里面剩下的气体很少,合金凝固到足以焊接、弯曲和老化的密度。
结构铸件背后的合金家族
结构等级用一些流动性换取延展性。 它们运行低铁,因为铁形成脆性的血小板,可以切割伸长。 锰和锶化学控制了其余的损伤。 所有常见的等级都对热处理有反应。
| 级别 | 合金系统 | 条件 | 产量 (MPa) | UTS (MPa) | 伸长率 (%) |
|---|---|---|---|---|---|
| Aural-2 | AlSi7Mg0.3 | T7 | 140 | 240 | 12 |
| Aural-5 | AlSi7Mg0.6 | T7 | 220 | 300 | 8 |
| Silafont-36 | AlSi10MnMg | T7 | 180 | 280 | 10 |
| Castasil-37 | AlSi9SrMn | 油漆烘烤 | 120 | 220 | 12 |
| Magsimal-59 | AlMg5Si2Mn | 按铸造 | 140 | 260 | 12 |
密集真空铸件的典型值。 实数随壁厚、门设计和精确的热处理周期而变化。
按负载情况选择,而不是按名称。 碰撞导轨和摇臂面板需要 Aural-5 的高产量。 SilaFont-36 中的减震塔和弹簧座椅的强度和延展性平衡。 仅在车辆中看到油漆烘烤温度的零件适合 Castasil-37,这在油漆烤箱中获得了强度,而不是单独的炉子。
热处理对数字有什么影响
密集的铸件最终可以进入熔炉。 溶液处理将镁和硅溶解到基体中。 然后老化将它们沉淀为阻断变形的细颗粒。 这就是表中屈服强度的来源。 熔炉的时间表和合金一样重要。 淬火太快会扭曲薄法兰。 太慢的老化循环会在桌子上留下力量。
T6 提供峰值强度和较低的延展性。 T7 超时故意,在延展性、稳定性和更低的残余应力方面交换了一些强度。 大多数汽车结构规格都指定了 T7,因为稳定的零件在加工后会保持平坦。 询问您的报价假定哪种脾气。 相同的铸件在回火之间的产量可能会相差 30%。
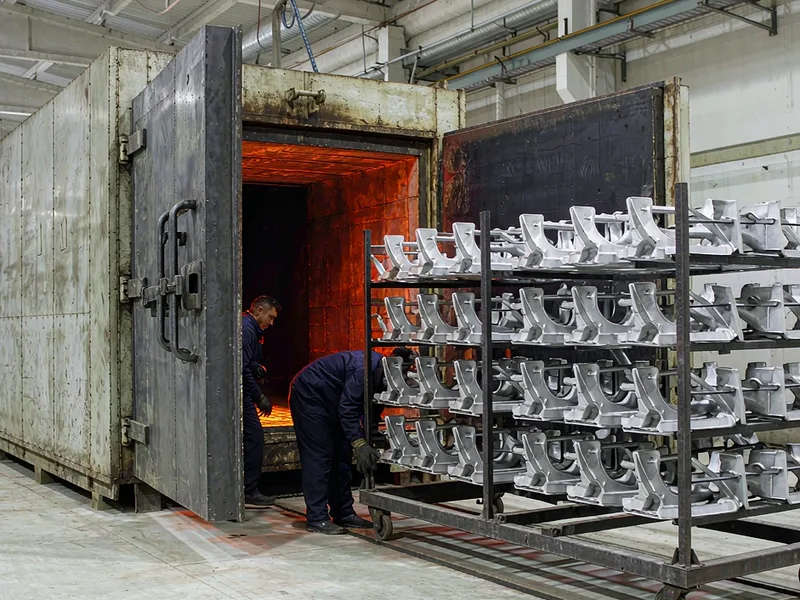
热处理还解决了一个隐藏的问题:残余应力。 铸造零件在加工时翘曲。 具有低应力回火的老化零件通过加工和组装保持公差。 这种稳定性通常会单独支付熔炉的费用。
什么真空增加了你的报价
对增加的成本诚实。 真空硬件、模具密封件和阀门维护提高了工具和运行成本。 热处理增加了第二个熔炉、处理架和矫直夹具。 预计结构铸件将比相同尺寸的 A380 成本显着增加每公斤。
现在减去你不再支付的费用。 可焊铸件可让您将三个冲压部件整合到一个节点中,移除下游的紧固件和固定装置。 密集部分将 X 射线筛选从 100% 切割为采样。 更高的延展性可以让您变薄墙壁,从而将金属重量和循环时间缩小。
在实际计划中,这些节省通常涵盖溢价。 损失金钱的部分是为设计从未使用过的物业指定真空的部分。 先运行 Load Case,然后再决定。
在签署 RFQ 之前要问的问题
要求 孔隙率 规范,而不是承诺。 严重的供应商报价低于 2% 的阿基米德或定义的 X 射线等级的密度指数。 那一行将真正的真空过程与网站上的营销词区分开来。 还要询问供应商如何在每次货物上证明该数字。
询问属性承担的温度以及热处理在哪里进行。 一家将铸件送出老化的商店对时间表或结果没有任何控制权。 如果将零件焊接到主体结构中,还要询问焊接程序和泄漏测试方法。
最后,在纸上询问这两个选项。 一个好的铸造合作伙伴为结构压铸合金和传统等级中的零件定价,然后向您展示三角洲。 如果您共享负载案例和年交易量,我们将与图纸审查进行比较——通常在一周内。
外部链接
- 北美压铸协会 (NADCA) — 出版有关真空技术、热处理和结构压铸设计的指南。
- ASTM B85 — 铝合金压铸件的标准规范,涵盖化学和机械性能。
- 国际标准化组织 — 结构铸件图纸上使用的 ISO 8062 铸件公差的来源。
常见问题解答
什么是结构压铸合金?
它是一种可热处理的铝级——通常是 alsi7mg 或 alsi10mnmg——用真空辅助处理,因此它以非常低的孔隙率凝固。 该组合在热处理后提供 8% 到 12% 的伸长率、可焊性和稳定的尺寸。
真空压铸是否完全消除了孔隙率?
没有。 它大大减少了被捕获的气体,但收缩率孔隙率仍取决于模具设计和进料。 好的程序结合了真空、平衡门控和模拟。 一个好的真空系统仍然需要干净的熔化和严格的过程控制。 这就是为什么书面密度规范比宣传册中的“真空”一词更重要的原因。
为什么 A380 铸件不能热处理?
标准等级在墙上捕获气体。 在溶液处理过程中,气体膨胀和起泡表面。 没有真空,铸件无法在熔炉温度下存活,因此老化所带来的强度增益是遥不可及的。
T7 脾气对我来说意味着什么?
T7 对溶液处理后的铸造过时。 与T6相比,屈服强度略有下降,而延展性和尺寸稳定性提高。 在 T7 之后加工的零件保持平坦,这就是为什么大多数汽车结构规格指定 T7 而不是 T6 的原因。
结构压铸合金是否值得额外成本?
是的,当零件吸收碰撞能量、焊接或必须通过加工保持平坦时。 溢价购买冲压件和传统铸件无法与之匹敌的延展性和可焊性。 对于室内简单的支架,传统等级仍然是更好的选择。